 +86-15052135118


 Skontaktuj się

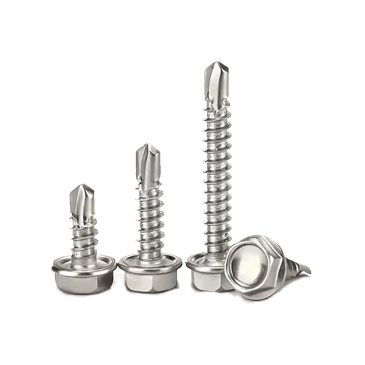
Przychodząca partia śrub sześciokątnych M8 x 30 klasy wytrzymałości 8.8 jest dostarczana z certyfikatem zgodności z normą ISO 898-1. Lupa nie ma na głowicy żadnego oznaczenia klasy. Nieprzechodząca strona sprawdzianu pierścieniowego do gwintów obraca się o dwa pełne obroty. To jest moment, w którym kontrola elementów złącznych przestaje być czynnością papierkową i staje się fizyczną bramą.
Ten przewodnik został napisany z myślą o inspektorach, inżynierach projektu i wykonawcach instalacji, którzy muszą sprawdzić śruby, wkręty i kotwy przed ich oddaniem do użytku. Obejmuje pięć grup cech do sprawdzenia, narzędzia zapewniające wiarygodne odczyty, wskazówki wizualne ujawniające tryby awarii oraz sekwencję, którą można powtórzyć w przypadku każdej partii. To podejście sprawdza się w przypadku elementów złącznych ze stali węglowej, śrub ze stali nierdzewnej, kotew rozprężnych i śrub cementowych stosowanych w budownictwie i lekkich zespołach przemysłowych.
Dobrze prowadzony kontrola elementów złącznych nie wymaga laboratorium metrologicznego. Wymaga skalibrowanych mierników, czystych próbek i reguł Pass/Fall, które pochodzą z opublikowanych standardów, a nie z pamięci.
Pięć grup cech weryfikacji elementów złącznych
Każda solidna kontrola elementów złącznych zaczyna się od tego samego założenia: część jest akceptowalna tylko wtedy, gdy można potwierdzić pięć grup cech.
- Tożsamość materiału obejmuje gatunek stali, gatunek stali nierdzewnej, skład chemiczny powłoki i stan obróbki cieplnej.
- Geometria obejmuje długość, średnicę, skok gwintu, kształt łba, głębokość wgłębienia pod napęd i kształt ostrza wkrętów samowiercących.
- Właściwości mechaniczne obejmują twardość, wytrzymałość na rozciąganie, obciążenie próbne i brak oznak kruchości wodorowej w hartowanych elementach złącznych.
- Stan powierzchni obejmuje pokrycie powłoką, przyczepność, pęknięcia, rdzę i uszkodzenia boków gwintu.
- Identyfikowalność obejmuje stemple klasy właściwości, numery partii i kody producenta, które łączą część z certyfikatem materiałowym.
Każda grupa podaje następną: oznaczenie określa gatunek, twardość potwierdza, geometria decyduje o dopasowaniu, a stan powierzchni przewiduje trwałość powłoki.
Kontrola elementów złącznych polega na systematycznym porównywaniu mierzalnych właściwości fizycznych z określonym kryterium akceptacji. Ma na celu zapobieganie przedostawaniu się nieweryfikowalnych części do krytycznego zespołu.
Narzędzia i granice akceptacji, które dają możliwe do obrony odpowiedzi
Różnica między poważną inspekcją a przypadkowym spojrzeniem polega na oprzyrządowaniu. Każda grupa funkcji ma podstawowe narzędzie i wyraźny sygnał awarii.
| Funkcja | Podstawowe narzędzie | Powszechna wada | Kontrola akceptacji |
| Skok gwintu | Skok gwintu gauge | Smoła mieszana lub walcowana | Ostrze leży gładko pomiędzy gwintami |
| Rozmiar gwintu | Wskaźnik pierścieniowy Go / No-Go | Nić pozbawiona lub przewymiarowana | Biegi boczne na całej długości; No-Go zatrzymuje się w ciągu dwóch tur |
| Długość i średnica | Suwmiarka cyfrowa | Trzpień poza tolerancją | W granicach rysunku lub ISO 4759-1 |
| Twardość | Tester Rockwella | Miękka obudowa lub kruchy rdzeń | gatunek 8,8: 22 do 32 HRC; 10,9: 32 do 39 HRC |
| Grubość powłoki | Miernik powłoki magnetycznej | Cienki cynk lub brakująca warstwa | Cynk elektrocynkowy 5 do 8 mikronów; typowo zanurzanie na gorąco od 45 do 85 mikronów |
| Szczelność | Klucz dynamometryczny | Za mały lub za duży moment obrotowy | Odpowiada wartości momentu obrotowego instalacji |
ISO 898-1 wiąże oznakowanie główki z minimalną wytrzymałością na rozciąganie, którą można zweryfikować na podstawie twardości lub pełnej próby rozciągania.
Minimalna wytrzymałość na rozciąganie w typowych klasach właściwości ISO 898-1.
Jeśli odczyt twardości śruby 8,8 wynosi 28 HRC, część spełnia kryteria. Jeśli wskazuje 20 HRC, odrzuć partię, nawet jeśli głowa ma ocenę 8,8.
Tryby awarii i wizualne wskazówki, które je ujawniają
Awarie elementów złącznych pozostawiają fizyczne ślady, zanim spowodują przestoje. Poniższe wskazówki zmieniają przychodzącą kontrolę z przepustki wymiarowej w werdykt dotyczący okresu użytkowania.
- Poluzowanie: ślady przesunięte pomiędzy podkładką a czołem nakrętki lub odczyt momentu obrotowego spada poniżej określonego zakresu.
- Kruchość wodorowa: czyste pęknięcie bez przewężeń, często na platerowanej, hartowanej śrubie w ciągu 24 do 72 godzin po montażu lub powlekaniu.
- Zmęczenie: ślady plaży na powierzchni złamania, począwszy od nasady gwintu lub nacięcia powierzchniowego.
- Przeciążenie: widoczne przewężenie i pęknięcie kielichowo-stożkowe na śrubie ze stali ciągliwej.
- Korozja: czerwona rdza, biała korozja cynku, wżery lub atak szczeliny pod głowicą.
- Zdzieranie gwintu: zdeformowane boki gwintu, zabrudzony metal lub nakrętka, która zatrzymuje się przed osadzeniem.
W przypadku spornej awarii elementu złącznego, czoło pęknięcia jest najcenniejszym dowodem na miejscu. Wytnij próbkę, zabezpiecz powierzchnię pęknięcia i zachowaj uszkodzoną część do analizy laboratoryjnej.
Różnice w inspekcjach według typu łącznika
Każda kategoria elementów złącznych wymaga innego priorytetu kontroli: powłoka cynkowa w przypadku stali węglowej, oznaczenie gatunku w przypadku stali nierdzewnej, dowód montażu w przypadku kotew i geometria cięcia wkrętów do cementu.
Śruby ze stali węglowej i powlekane
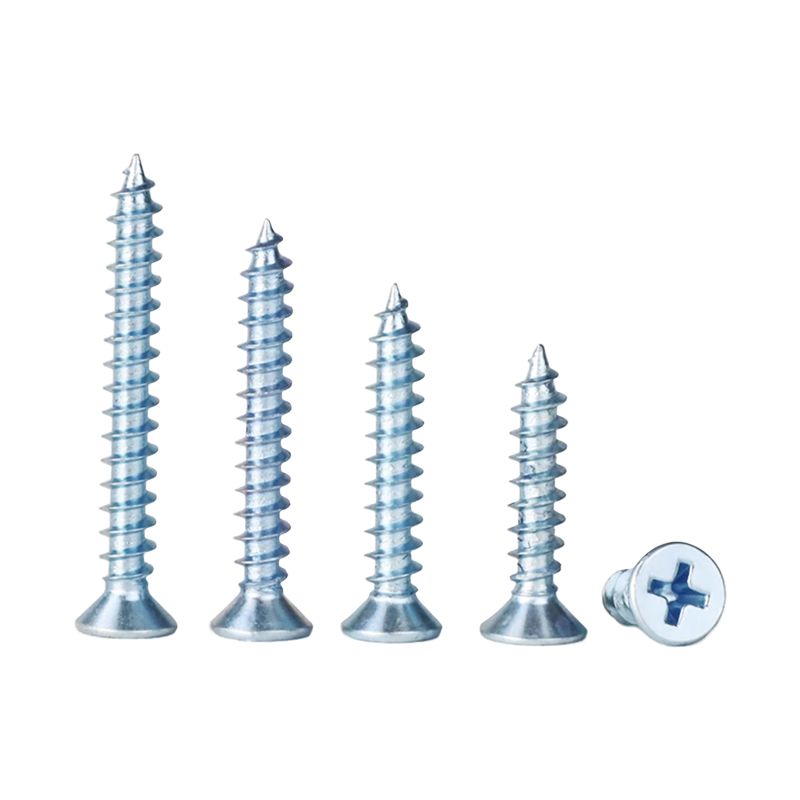
Wkręty ze stali węglowej o wytrzymałości 4,8 i 8,8 dominują w połączeniach do płyt kartonowo-gipsowych, drewna i lekkiej stali. Najpierw sprawdź powłokę cynkową. Matowy, nierówny lub łuszczący się cynk zwykle wskazuje na cienką powłokę lub słabą obróbkę wstępną. W przypadku elementów złącznych hartowanych powyżej 1000 MPa sprawdź, czy nie ma pęknięć w pobliżu łba, co jest częstym sygnałem ostrzegawczym opóźnionego uszkodzenia wodorowego. Sprawdź twardość dwóch próbek z różnych miejsc partii.
Śruby ze stali nierdzewnej: SUS304 i SUS410
Śruby ze stali nierdzewnej wymagają najpierw weryfikacji gatunku. Austenityczny SUS304 jest słabo magnetyczny i bardziej miękki; martenzytyczny SUS410 jest materiałem magnetycznym i można go hartować do wiercenia w metalu. Magnes to szybka metoda sortowania, ale nie kompletny test materiału. Jeżeli certyfikat jakości i magnes nie zgadzają się, odrzuć partię i zażądaj od dostawcy pozytywnego raportu dotyczącego identyfikacji materiału.
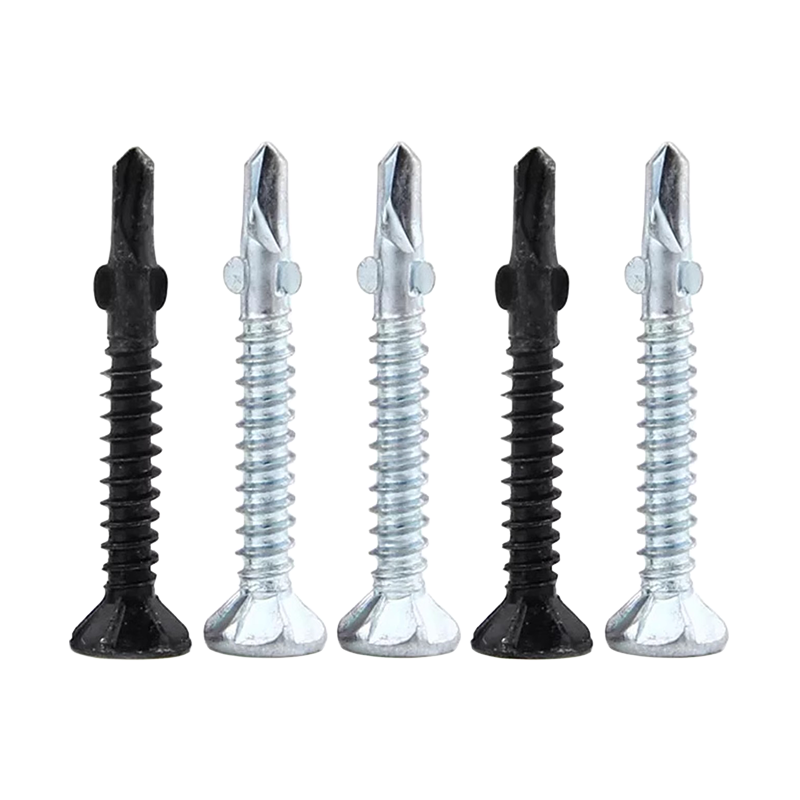
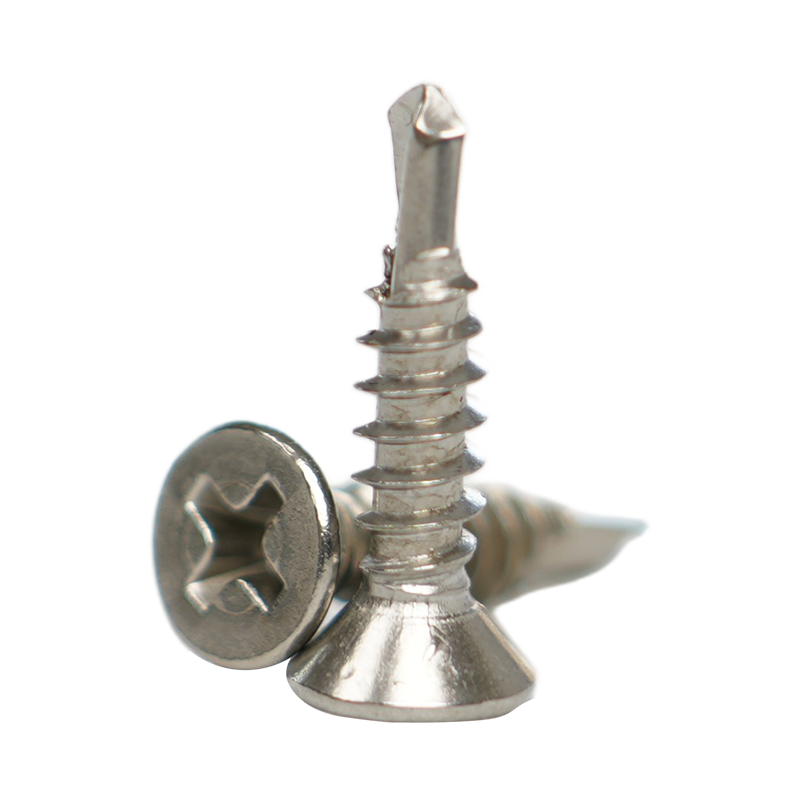 Wkręty samowiercące z łbem stożkowym SUS410 poddane obróbce cieplnej Te hartowane wkręty samowiercące z łbem płaskim SUS410 nadają się do konstrukcji stalowych i ścian osłonowych. Ich gatunek martenzytu magnetycznego jest idealny, gdy w otaczającym tekście omówiono weryfikację gatunków stali nierdzewnej za pomocą magnetyzmu przed przyjęciem partii. Zobacz produkt →
Kotwy rozprężne i kotwy klinowe
Kontrola kotwy powinna koncentrować się na dowodach instalacji. Przed zwolnieniem sprawdź średnicę śruby, dopasowanie wiertła, głębokość osadzenia i moment obrotowy. Odrzucić kotwę klinową, która ma zgnieciony gwint w strefie rozprężania, brakującą podkładkę lub widoczne pęknięcia tulei.
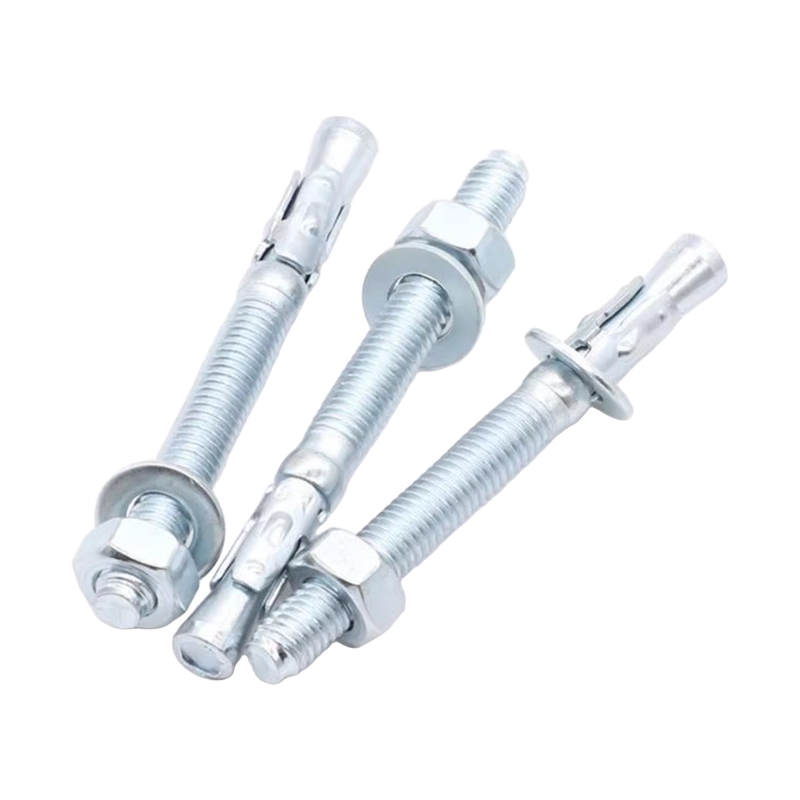 Kotwa klinowa rozporowa do mocowania odpornego na wibracje Ta kotwa klinowa rozszerza się w stosunku do otworu wywierconego po dokręceniu nakrętki, dzięki czemu nadaje się do stosowania w ścianach do naprawy samochodów i podporach konstrukcyjnych. W sąsiednim akapicie omówiono sprawdzanie średnicy śruby, głębokości osadzenia i momentu obrotowego podczas kontroli kotwy. Zobacz produkt →
Wkręty cementowe do betonu
Wkręty do cementu nacinają gwinty bezpośrednio w betonie z hartowanym korpusem i zaprojektowanymi rowkami tnącymi. Najczęstszymi awariami są zbyt małe otwory prowadzące i odpryski betonu wokół śruby. Sprawdź powierzchnię tnącą pod kątem wiórów, potwierdź średnicę wiertła zgodnie z tabelą producenta śrub i odrzuć śruby z pękniętym pokryciem lub zużytym końcem.
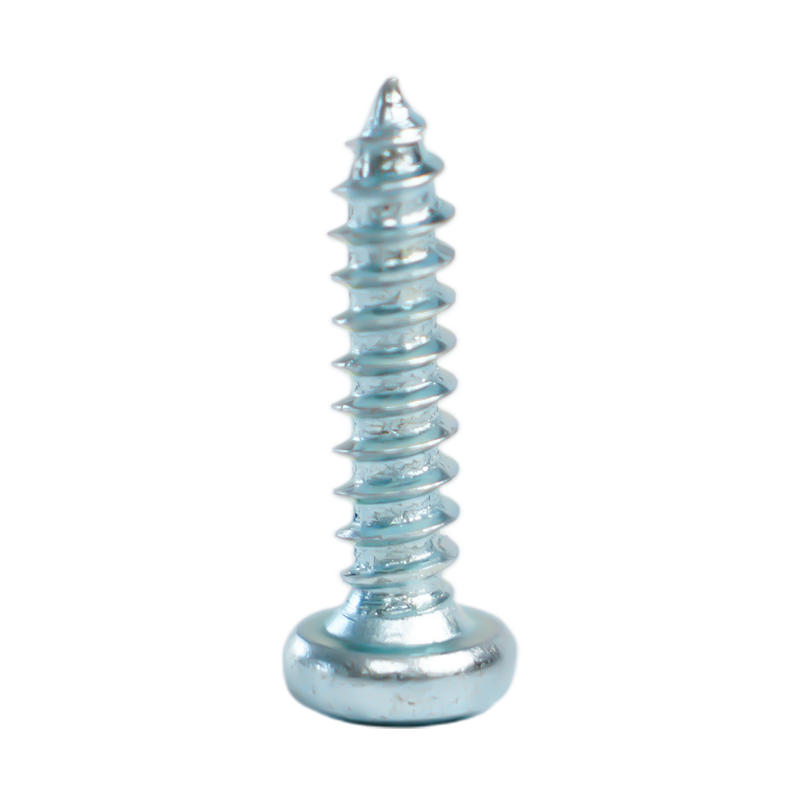
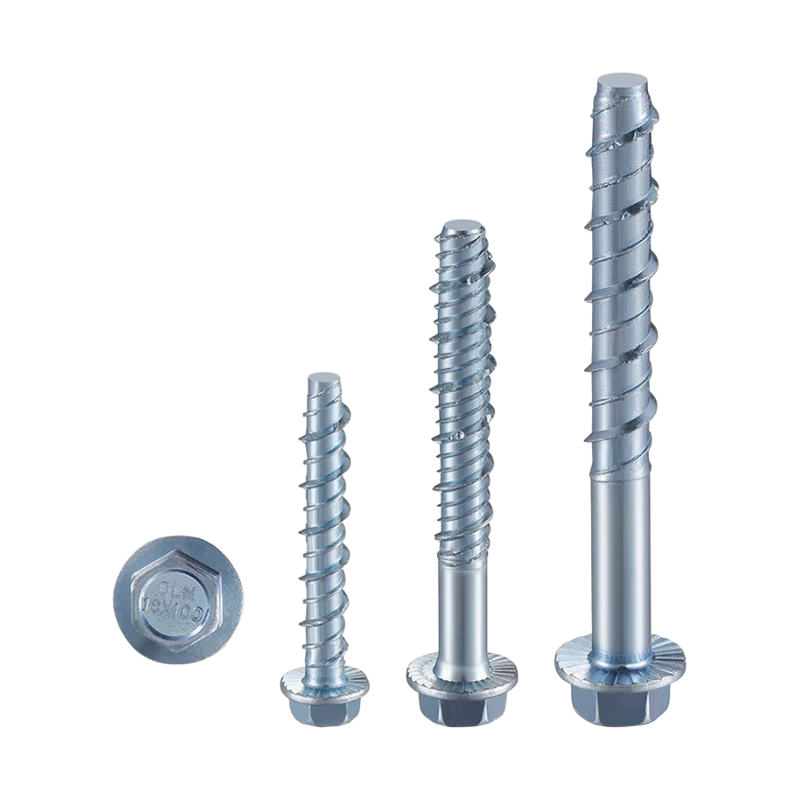 Wkręty samogwintujące do muru i betonu Te wkręty samogwintujące do betonu nacinają gwinty bezpośrednio w twardych materiałach, redukując liczbę etapów montażu i dopasowując się do obiektów budowlanych lub energetycznych. Poniższy akapit podkreśla potrzebę powtarzalnego protokołu kontroli partii przychodzącej, dostosowanego do rozmieszczenia tego produktu. Zobacz produkt →
Stwórz praktyczny protokół inspekcji w pięciu krokach
Powtarzalny protokół ma większe znaczenie niż pojedynczy pomiar. Ta sekwencja działa w przypadku przychodzących partii od 500 do 20 000 sztuk.
- Zdefiniuj wielkość próbki przed otwarciem partii. Użyj AQL 0,65 dla elementów złącznych o krytycznym znaczeniu dla bezpieczeństwa i AQL 1,5 dla części ogólnych, z próbkowaniem zgodnie z ISO 2859-1.
- Najpierw sprawdź identyfikowalność. Potwierdź numer partii, certyfikat materiału i certyfikat powłoki, a następnie pobierz próbki z wielu pudełek, a nie tylko z górnej warstwy.
- Przeprowadź kontrolę wzrokową przy 5-krotnym powiększeniu pod kątem oznak, pęknięć, korozji i defektów powłoki.
- Wykonaj kontrole wymiarowe i mechaniczne: długość suwmiarki, sprawdziany pierścieniowe rozmiaru gwintu, twardość Rockwella, miernik magnetyczny grubości powłoki.
- Zapisz wyniki i podejmij decyzję. Odrzucić całą partię ze względu na jakąkolwiek wadę krytyczną; poddać części niezgodne kwarantannie i zwrócić je z wyraźnym pisemnym raportem.
Kiedy odrzucić i zwrócić partię elementów złącznych
Ustal granice odrzucenia przed otwarciem pudełka, a nie po nieporozumieniu z dostawcą.
- Brakujące lub nieczytelne oznaczenie klasy właściwości na śrubach o dużej wytrzymałości.
- Wskaźnik No-Go przekracza dwa pełne obroty.
- Twardość poza zakresem klasy właściwości na dwóch lub więcej próbkach.
- Powłoka pęcherzy, łuszczenie się lub widoczne pęknięcia metali nieszlachetnych.
- Mieszany materiał, mieszane rodzaje łbów lub mieszane powłoki w jednej partii.
- Wszelkie wskazówki dotyczące pęknięć wywołanych wodorem na hartowanych częściach.
Nigdy nie należy wypuszczać elementów złącznych, które nie przejdą kontroli wzrokowej. Przeróbki zwykle niszczą poszycie lub boki gwintu, a przerobione elementy złączne psują się wcześniej niż nowe.
Najczęściej zadawane przez instalatorów pytania dotyczące kontroli elementów złącznych
Jak często należy sprawdzać elementy złączne w serwisie?
Co najmniej raz w roku sprawdzaj połączenia krytyczne dla bezpieczeństwa, a co trzy miesiące sprawdzaj wszystko, co jest narażone na wibracje lub wilgoć zewnętrzną. W przypadku naprężonych połączeń śrubowych sprawdzenie ponownego momentu obrotowego jest najcenniejsze w pierwszym tygodniu pracy, ponieważ rozluźnienie następuje wcześnie.
Jakie narzędzia są potrzebne do kontroli przychodzącej elementów złącznych?
Suwmiarka cyfrowa, miernik skoku gwintu, zestaw sprawdzianów pierścieniowych Go/No-Go, tester twardości Rockwella, miernik powłoki magnetycznej, klucz dynamometryczny i lupa 5x pokrywają prawie każdą przychodzącą partię. Raz w roku kalibruj narzędzia długości i momentu obrotowego zgodnie z identyfikowalnymi standardami.
Czy po sprawdzeniu śruby można ponownie wykorzystać?
Nie należy ponownie używać śrub wykazujących korozję, uszkodzenie gwintu lub jakiekolwiek odkształcenie plastyczne. Śruby o wysokiej wytrzymałości powyżej 10,9 nie powinny być w ogóle używane ponownie, chyba że obciążenie zmęczeniowe jest bardzo niskie, a stan gwintu zostanie potwierdzony za pomocą sprawdzianu No-Go.
Czy magnes wystarczy do sprawdzenia elementów złącznych ze stali nierdzewnej?
Magnes to szybki test sortujący, a nie pełny test materiałowy. W większości przypadków może oddzielić austenityczny SUS304 od martenzytycznego SUS410, ale nie może wykryć nieprawidłowego składu chemicznego w tym samym gatunku. Użyj spektrometru do pozytywnej identyfikacji materiału, gdy bezpieczeństwo zależy od gatunku.